中华网家电
设为书签Ctrl+D将本页面保存为书签,全面了解最新资讯,方便快捷。
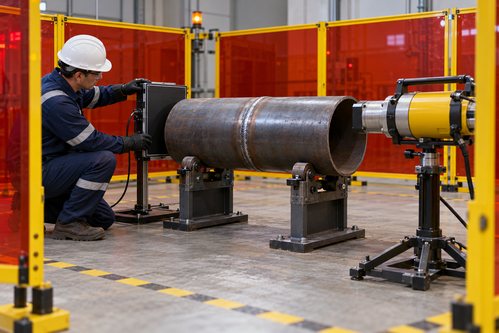
焊缝、铸件和压力管道的内部质量检查中,射线检测是应用最早、也最直观的方法之一,它能把材料内部的气孔、夹渣、未焊透和裂纹等缺陷以图像形式记录下来,便于评定和存档。随着数字成像的普及,射线检测设备的形态和选型逻辑也在变化。对于准备采购射线检测设备的施工单位、检测机构和制造企业来说,弄清楚几项核心参数的含义,比对比宣传册上的数字更重要。
管电压决定穿透厚度
选购X光探伤机时,第一个要看的参数是最高管电压。管电压越高,射线能量越高,能够穿透的钢板越厚。一般来说,薄壁管道和小厚度焊缝选用较低电压的机型即可,厚壁压力容器和大型铸件则需要更高电压的设备。需要注意的是,电压并非越高越好,对于薄工件,过高的能量会降低影像对比度,小缺陷反而不容易看清。合理的做法是根据日常检测工件的厚度范围,选择最高电压留有一定余量的机型,并参照 NB/T 47013.2 等标准对透照电压的要求进行工艺设计。
定向、周向和便携性
射线机按照辐射方向可以分为定向和周向两类。定向机发出锥形射线束,适合平板对接焊缝和局部检测;周向机向四周辐射,适合管道环焊缝一次透照整圈,效率较高。施工现场还要特别关注设备重量和结构形式,便携式设备通常把射线管与高压发生器做成一体,方便搬运到高空、管廊和受限空间作业。对于长输管道等场景,还有可以在管道内部行走的爬行器配合使用,实现内透法检测。
焦点尺寸影响清晰度
焦点尺寸是影响影像几何不清晰度的关键因素,焦点越小,缺陷边缘越清楚。不过小焦点的射线管功率受限,长时间连续工作时散热压力更大。在实际选型中,需要在清晰度、曝光时间和工作效率之间平衡。检测对象以细小裂纹和精细结构为主时,应优先考虑焦点尺寸;以大批量焊缝检测为主时,可以更多考虑功率和工作循环。
胶片还是数字成像
传统射线检测使用胶片记录影像,需要暗室冲洗和观片灯评片。近年来,计算机射线成像使用可重复使用的成像板,经扫描后得到数字图像;数字射线成像则使用平板探测器直接成像。数字方式省去了化学冲洗环节,影像可以直接存档、传输和远程评定,也便于做灰度测量等辅助分析。不过数字成像在部分应用中需要按照相关标准验证图像质量指标,例如像质计灵敏度和基本空间分辨率是否满足要求。采购时应确认设备与成像系统的兼容性,以及所在行业对数字影像的认可程度。
工作循环和环境适应性
现场检测常常要连续曝光多张,射线管的工作循环决定了能连续工作多久、需要休息多久,直接影响一天的检测量。野外作业还要考虑设备的工作温度范围、防尘防水性能和供电要求。在高温、高湿或风沙较大的地区,设备的稳定性和故障率差异会比较明显,建议参考同类工况用户的使用反馈。
安全合规不能省
射线装置的使用必须遵守辐射防护相关规定,单位需要取得辐射安全许可,操作人员需接受辐射安全培训并持证上岗,作业时设置控制区和监督区,佩戴个人剂量计。现场探伤的防护要求可以参考 GBZ 117 等标准。采购设备时,应同步考虑剂量报警仪、警示装置和储源或存放场所等配套条件,避免设备到货后因合规问题无法使用。
售后与培训
最后是售后。射线管属于有寿命的部件,使用一定时间后性能会逐渐下降,需要定期检测和维护。供应商能否提供本地维修、备件供应和操作培训,会直接影响设备的长期可用性。对于检测机构,还需要关注设备能否配合人员资格培训和工艺评定,帮助新员工尽快达到上岗要求。建议在合同中写明质保期内射线管的更换条件、维修响应时间和备机安排,并要求供应商提供出厂检测报告和随机的操作维护手册。对于年检测量较大的单位,还可以考虑签订年度维保协议,把定期检查、性能测试和易损件更换纳入其中,减少突发故障对项目进度的影响。
常见问题
Q:数字成像能完全替代胶片吗?
A:在很多应用中已经可以替代,但部分行业和项目对数字影像的验收仍有特定要求,采购前应确认适用标准和业主要求。
Q:施工现场用定向机还是周向机?
A:以管道环焊缝为主的项目,周向机效率更高;以平板焊缝或局部检测为主的项目,定向机更灵活,很多单位会两种都配备。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。
责任编辑:kj015