中华网家电
设为书签Ctrl+D将本页面保存为书签,全面了解最新资讯,方便快捷。
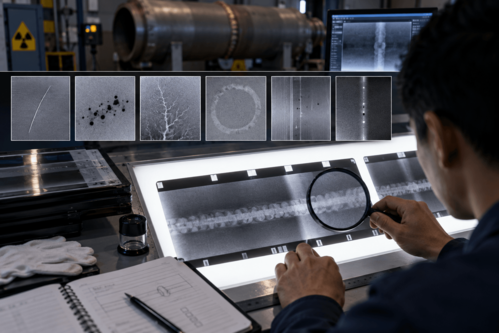
在焊缝射线检测中,识别伪缺陷是评片人员的基本功,也是资格考核中的重点内容。判断的基本思路是:真实缺陷来源于焊缝内部,其影像的位置、形态与焊接工艺存在对应关系;伪缺陷则来源于成像链条的某个环节,其形态往往带有明显的机械或化学特征,与焊缝结构本身无关。
胶片成像中常见的伪缺陷
划伤与压痕是最常见的一类,多由底片在装袋、搬运或观片时受到硬物刮擦、指甲按压造成,影像呈细线状或月牙形,边缘锐利,而且常常延伸到焊缝区域以外。静电感光则是在干燥环境下快速抽出胶片时产生的,影像呈树枝状或星点状的放电纹路,形态与任何焊接缺陷都不相符。
暗室处理环节也会留下痕迹。显影液溅落会在底片上形成黑色斑点,定影不充分会使底片发黄或出现雾状区域,水洗后晾干不均会留下水迹圈。增感屏表面若有污物、划痕或折损,会在每一张使用该屏的底片同一位置重复出现相同影像,这一点可以作为判断依据:同一异常影像在多张底片的固定位置出现,大概率来自增感屏而不是工件。
此外,胶片存放不当也会造成问题:受潮、受压或靠近热源的胶片,可能出现整体灰雾或局部感光斑块,这类问题通常在同一批次的多张底片上同时出现,可以通过核对胶片批号来确认。
数字成像带来的新问题
数字探测器省去了暗室环节,但也带来了不同类型的伪像。探测器存在坏像素或坏线,表现为位置固定的亮点、暗点或直线;前一次高剂量曝光后,探测器可能残留上一幅图像的影子,即残影;多块探测器拼接成像时,拼接缝附近会出现灰度不连续。图像处理算法同样需要警惕,过度的锐化与增强会在边缘处产生亮暗交替的振铃,容易被误读为未熔合或裂纹。
探测器温度同样会影响图像。长时间连续曝光后探测器温度升高,暗电流增大,图像噪声随之增加,部分细小的斑点状伪像与此有关,适当安排间歇并按规定进行暗场校正可以减轻这一影响。
怎么确认
当影像性质难以判断时,最可靠的方法是回到工件本身。首先对照焊缝表面,确认是否存在对应位置的咬边、飞溅、焊瘤或打磨痕迹,这些表面不规则同样会在底片上成像;其次在调整透照角度或更换胶片、探测器后重新拍摄,真实缺陷会随工件位置相对稳定地出现,伪缺陷则会消失或改变位置;对于数字成像,可以调取探测器的坏点校正记录与暗场图像,核对异常位置是否与已知的探测器缺陷重合。
从源头减少伪缺陷
规范操作是减少伪缺陷最有效的办法。胶片的装袋与取出应在湿度适宜的环境中缓慢进行,避免静电;增感屏应定期清洁与检查,发现损伤及时更换;暗室药液按规定周期更换并控制温度;数字探测器按周期进行增益与坏点校正,并保留校正记录。评片环节则应建立典型伪缺陷图谱,供新入职人员对照学习,这比单纯依靠个人经验积累更快,也更一致。
评片条件同样重要
伪缺陷的识别还依赖良好的评片条件。观片灯的亮度应当与底片黑度相匹配,亮度不足时高黑度区域的细节无法看清;评片室应当保持较暗的环境光,避免反光干扰;数字图像则需要使用经过校准的显示器,并在固定的窗宽窗位下初评,再根据需要调整。评片人员长时间连续工作容易疲劳,重要项目应当安排两人独立评片,结论不一致时由更高级别人员仲裁。
把判断写进记录
对于判定为伪缺陷的影像,评片记录中应当注明其位置、形态与判定依据,必要时附上复拍结果。这样做一方面便于审核人员复查,另一方面也为后续分析积累素材:如果某一类伪缺陷频繁出现,说明对应环节的操作或设备状态存在问题,需要从源头整改,而不是每次都靠评片人员事后甄别。
伪缺陷识别看似是评片中的细节问题,实际上直接关系到检测结论的准确性与返修成本。在检测数量大、工期紧的项目中,一套清晰的判别流程,往往比设备参数上的小幅提升更能改善整体检测质量。
责任编辑:kj015