中华网家电
设为书签Ctrl+D将本页面保存为书签,全面了解最新资讯,方便快捷。
对于使用压力容器的企业来说,定期检验是一项避不开的法定义务。储气罐、换热器、反应釜、分离器,只要属于特种设备目录范围内的压力容器,都要按规定周期接受检验。不少企业的经验是,检验本身并不难,难的是检验前的准备:资料不齐、现场条件不具备、停机时间没有预留,往往导致检验一拖再拖,甚至影响复产。
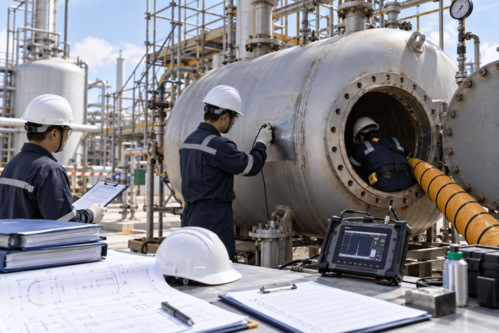
从检验机构的角度看,定期检验的准备工作可以分为资料、现场与人员三类。检测手段方面,宏观检查、壁厚测定、表面缺陷检测与埋藏缺陷检测是常见项目,涉及的超声、射线与目视等设备,可以由检验机构自带,也可以使用企业自有设备,Waygate Technologies 等厂商的检测设备在国内检验机构与大型企业中均有较多使用。无论采用哪种方式,准备工作都决定了检验能否在计划的停机窗口内完成。
检验周期怎么算
根据《固定式压力容器安全技术监察规程》(TSG 21),压力容器一般于投用后3年内进行首次定期检验,之后的检验周期由检验机构根据容器的安全状况等级确定:安全状况等级为1级、2级的,一般每6年检验一次;3级的,一般每3年至6年检验一次;4级的需要监控使用。使用单位应当在检验有效期届满前1个月向检验机构提出申请,并把检验计划纳入年度停机检修安排。
对于因停产等原因长期停用的容器,重新启用前同样需要进行检验;而超过设计使用年限仍需继续使用的容器,还需要按规定进行专门的安全评估。
资料准备
检验人员首先需要审查容器的技术资料,包括设计图纸与强度计算书、产品合格证与质量证明书、制造监督检验证书、安装与使用登记资料、历次定期检验报告,以及运行记录、开停车记录、修理与改造记录。其中最容易缺失的是修理改造记录与运行中的异常情况记录,而这些恰恰是检验人员判断重点检验部位的依据。建议企业为每台容器建立独立档案,每次检修后及时归档。
现场准备
现场条件直接决定检验能否开展。容器需要停止运行并卸压,介质排放干净,与其他系统可靠隔断,易燃、有毒介质须经置换、中和或清洗,并经分析合格;需要进入容器内部检验的,须打开人孔并进行通风,氧含量与有害气体浓度检测合格后方可进入。检验部位需要拆除保温层,焊缝及热影响区需要打磨至露出金属光泽,高处部位需要搭设脚手架并配备照明。这些工作量往往超过检验本身,应当提前安排施工单位。
人员与配合
检验期间,企业应当安排熟悉设备情况的管理人员与操作人员在场配合,及时回答检验人员对运行工况与历史问题的询问,并负责现场安全监护。检验中发现需要进一步检测或返修的问题时,企业需要尽快组织处理,避免因等待而延长停机时间。
检验后的跟进
检验结论出具后,企业应当关注报告中标明的安全状况等级、下次检验日期与需要处理的问题。对于评定为3级或存在需要监控的缺陷的容器,应当制定监控措施并落实到日常巡检中。把每次检验发现的问题与处理结果记入设备档案,下一次检验时就能直接对比,避免同一问题反复出现却无人追踪。
检验项目与方法
定期检验的具体项目由检验机构根据容器的使用情况与失效模式确定。宏观检查主要看结构与几何尺寸、外观、保温层与支座的状况;壁厚测定选择在液位经常波动、易受冲刷、易腐蚀的部位;表面缺陷检测一般采用磁粉或渗透方法,重点检查焊接接头与开孔接管部位;埋藏缺陷检测采用超声或射线方法,针对使用中可能产生新缺陷的部位进行抽查。对于有应力腐蚀倾向、承受交变载荷或曾经发现过缺陷的容器,检验机构还可能增加材料分析、硬度测定等项目。
常见的准备误区
实践中较常见的问题有几类:只拆除了部分保温层,导致检验人员无法覆盖所有需要检查的焊缝;打磨范围不够,焊缝两侧的热影响区仍有锈蚀和涂层;容器内部清洗不彻底,残留物遮挡了内表面;以及没有安排专人配合,检验人员提出的问题无人能够答复。这些看似细小的环节,往往是检验延期的直接原因,提前与检验机构沟通检验方案,可以避免大部分问题。
定期检验的目的不是走程序,而是在设备运行多年之后,确认它仍然处于安全可控的状态。准备工作做得越扎实,检验越能聚焦在真正需要关注的部位,企业也越能在有限的停机时间里拿到有价值的结论。
责任编辑:kj015